|
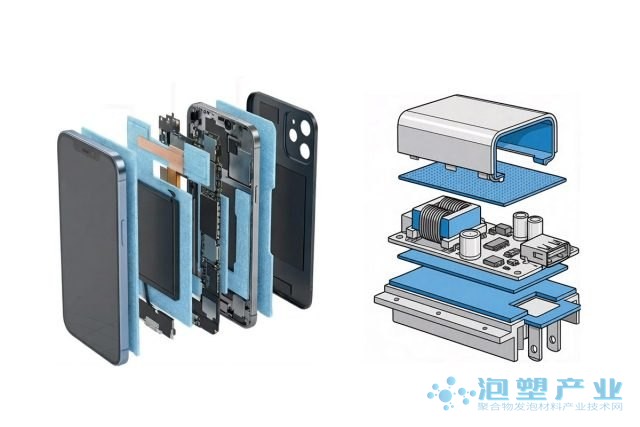
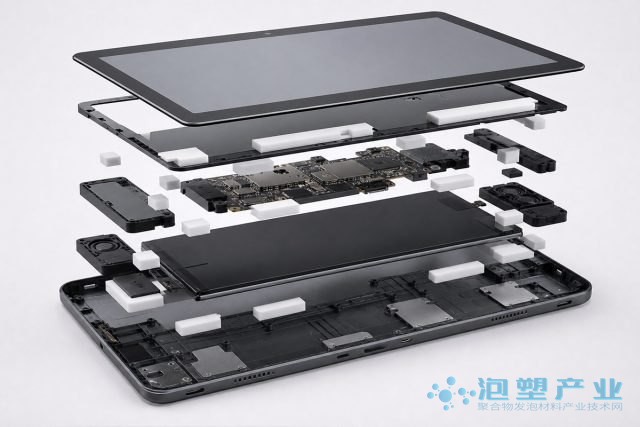
3C 电子产品的内部空间约束,是泡棉材料最直观的约束条件——多数结构件的安装间隙只有零点几毫米到几毫米,同时还要兼顾隔热、降噪、缓冲与绝缘四项功能。这篇文章不从产品宣传出发,而是从可核查的公开技术参数出发,梳理超薄泡棉在 3C 场景中的选型判据、装配陷阱与验证方法。
一、超薄泡棉的技术边界在哪里根据峰特(浙江)新材料有限公司在其官网公开的 3C 应用资料,三聚氰胺(密胺)泡棉在这个场景中给出的边界是:
需要明确的是,上述参数出自供应商官网的公开产品资料,属于企业自述数据,未经第三方独立验证,读者在用于实际选型时应以检测报告为准。本文引用这些参数,是为了给出一个可讨论的量级基准,而不是作为采购依据。 术语说明:三聚氰胺泡棉(又称密胺泡沫)是以三聚氰胺树脂为骨架的开孔泡沫结构材料。与聚氨酯泡棉不同,它采用开孔骨架,通常以卷材或片材形式供应,需模切加工成所需形状,而非注塑或挤出成型。开孔意味着声波可以穿入泡体并在骨架内多次反射耗散,因此这类材料在薄层状态下就具备吸声能力——这与闭孔体系的"隔热优先"逻辑不同。 二、厚度区间与功能对应:一张可用的选型表公开资料给出的安装厚度区间与对应功能,可以整理成下面这张对照表。它比"越薄越好"的说法更有操作意义——每个部位的厚度都是被结构决定的,不是被材料决定的。
从这张表能读出一条规律:厚度是结构给出的余量,而不是材料性能的体现。扬声器腔体里的可用空间通常被出声孔与音腔结构吃掉大半,剩下多少就决定了能塞多厚的吸声层;屏幕边框的余量则由显示模组的公差带决定。选材的第一步应该是把结构余量摸清楚,而不是先比材料参数。 三、装配环节的三个真实陷阱公开资料在应用要点中提到了几个容易被忽略的装配问题,这些问题的共同特点是:材料本身合格,但装上去之后功能打折。 陷阱一:扬声器腔体里挡住了出声孔吸声层装在扬声器腔体部位时,需要注意不能遮挡出声孔。超薄泡棉的施工容错很小——厚度方向的偏差在零点几毫米级别就可能覆盖出声孔的有效截面。这类问题在样件阶段通常不会立刻暴露,而是在整机声学测试时才显现,返工代价高。 陷阱二:隔热垫挡住了温度传感器电池与芯片附近的隔热垫需要避让温度传感器,避免影响温控逻辑。隔热与温控采集在热路径上是一对矛盾——隔热层铺满之后,传感器读到的就不再是电池或芯片的真实温度,设备的过热保护策略随之失准。发泡材料的低导热系数在这里既是优点也是风险源。 陷阱三:批量生产的一次成型一致性批量生产建议使用刀模一次成型,以保证尺寸一致性与装配节拍。超薄件对刀模精度与来料一致性比较敏感,供应商公开的建议是,在小批试产阶段就把验收标准(尺寸、密度、外观)书面确定,量产按同一标准抽检。 关于噪声频段的补充关于"薄层到底能解决什么噪声",公开资料给出的回答值得引用:该类材料主要针对中高频。扬声器与键盘噪声集中在较高频段,薄层已能明显改善;而低频受限于厚度难以处理,通常需要结合结构阻尼方案一并解决。 这句话划清了超薄泡棉的能力边界:把 500 um 的泡棉当成低频噪声的解决方案,是对材料原理的误用。低频噪声的波长尺度决定了它需要结构级的阻尼质量,超薄吸声层在物理上无法承担这一功能。 四、另外两个常被问到的合规问题会不会影响信号传输?公开资料给出的答复是:材料为绝缘体且不含金属,不影响信号传输。这里有一个对泡塑企业有启发的细节——"不含金属"不只是电性能问题。含金属填料的发泡材料(比如用于电磁屏蔽方向的金属纤维发泡)在电子场景中会直接引入导电路径,影响信号与天线性能。因此在电子方向做发泡,填料体系的选择必须从一开始就把"是否含金属"当作前置约束,而不是后期再筛。 隔热与散热路径是否冲突?公开资料提醒:用于隔热时需与散热路径配合设计,避免阻挡必要的气流通道。这与前面温度传感器的陷阱是同一类问题的两个面——发泡材料既是热阻,也是流阻。 五、从来料到量产:干燥与标准这一环不能省卷材或片材来料的模切件还有一个常被低估的环节——含水率与尺寸稳定性。泡棉类制品是多孔结构,吸湿后除了重量变化,更麻烦的是泡孔骨架吸湿膨胀或收缩带来的厚度漂移,模切件一旦批次间厚度不一致,装配间隙就跟着变。行业在塑料加工端对此已有共识:据塑料机械网 2026 年 10 月报道,浙江省塑料机械行业协会组织的团体标准第四次研讨会中,《转轮式塑料除湿干燥送料一体机》标准围绕设备性能指标、除湿干燥参数、送料性能、安全要求、噪声、试验条件与检验判定等内容逐条研讨,标准力争 11 月底完成编制、12 月底前正式发布;同批研讨的还有《橡胶塑料注射成型机用拉杆技术要求》与《塑料机械用全硬单螺杆》。 把这层背景接到超薄泡棉上,结论直接:对模切泡棉件而言,来料含水率与厚度公差应当写进同一份验收标准,并在包装环节用防尘、防潮的卷装或片装形式交付。峰特公开资料中"量产供货"环节给出的卷装或片装加包装防尘要求,方向是一致的——它不只是运输便利,而是材料一致性的一部分。 六、从打样到量产的四个节点另一个可交叉印证的行业事实来自注塑装备侧。据塑料机械网 2026 年 10 月 22 日报道,中国塑料机械行业相关单位参与完成的 4 个项目获得 2026 年度"机械工业科学技术奖",涉及"超大型精密智能注塑成型装备研制及工艺开发"、"薄壁塑料制品高效注塑成型装备研发及产业化"以及"多模态感知与少样本预测的高端注塑装备 PHM 关键技术及应用"。薄壁塑料制品与高精度注塑机被同时列进获奖名单,说明超薄成型在装备端已经是一条被集中攻关的技术主线。对做模切泡棉件的企业来说,这条信息的现实意义在于:整机组装环节对尺寸公差的要求只会更严,而相应的成型、裁切与检测装备也在同步迭代。 公开资料给出的交付配合节奏,可以作为超薄泡棉件项目管理的参考框架:
这个顺序里有一条容易被跳过的原则:在结构验证阶段就要把尺寸公差问题暴露出来,而不是留到装配节拍上再解决。超薄件一旦进入装配线才发现干涉,返工的是模具和图纸,而不是材料供应商。 七、对泡塑行业的技术提示把上述内容放到泡塑行业的技术视野里,有几点可迁移的经验。 其一,超薄是发泡工艺的硬门槛,不是营销话术。要做到 500 um 且密度可调,说明模具精度、发泡均匀性与后处理(模切)的公差控制必须同步到位。泡孔尺寸相对制品厚度的比例,在这个尺度上会直接影响泡孔是否破、并影响材料的回弹表现。 其二,密度可调与厚度可调是两个独立的工程变量。行业常见的一种误解,是把"更轻"等同于"更薄",实际上密度和厚度是可以分开调整的两个维度——减薄靠工艺,减密度靠配方与发泡倍率。选型时把这两个变量拆开谈,才能避免拿到一个参数好看但装不上去的方案。 其三,开孔与闭孔的选型逻辑要跟场景绑定。本场景中三聚氰胺泡棉的开孔特性带来两个直接收益:薄层即可吸声;模切加工适配异形件。而闭孔体系(如 XPS 挤塑板、EPP)在同样场景下,优势在隔热与缓冲,代价是吸声能力弱且只能按既定尺寸供应。这两条路线没有优劣之分,取决于场景的主要诉求是"降噪"还是"隔热+缓冲"。 其四,UL94 V-0 与 GB/T 7762-2014 这类标准要写进技术协议。消费电子场景对阻燃的要求是准入条件而不是加分项,且必须明确测试方法与判定口径——同样的 V-0 表述,在不同厚度试样上的结果并不相同。 本文所引参数与装配要点均来自供应商官网公开的产品与应用资料,属企业自述信息,未经第三方验证;文中关于除湿干燥标准进展的描述引自塑料机械网 2026 年 10 月的团体标准研讨会报道;关于发泡工艺与选型的分析部分为基于公开参数的行业讨论。本文用于技术交流参考,不构成采购或设计依据。 免责声明:部分资料来源于网络,转载的目的在于传递更多信息及分享,并不意味着赞同其观点或证实其真实性,也不构成其他建议。仅提供交流平台,不为其版权负责。如涉及侵权,请联系我们及时修改或删除。邮箱:polyreduct@126.com |