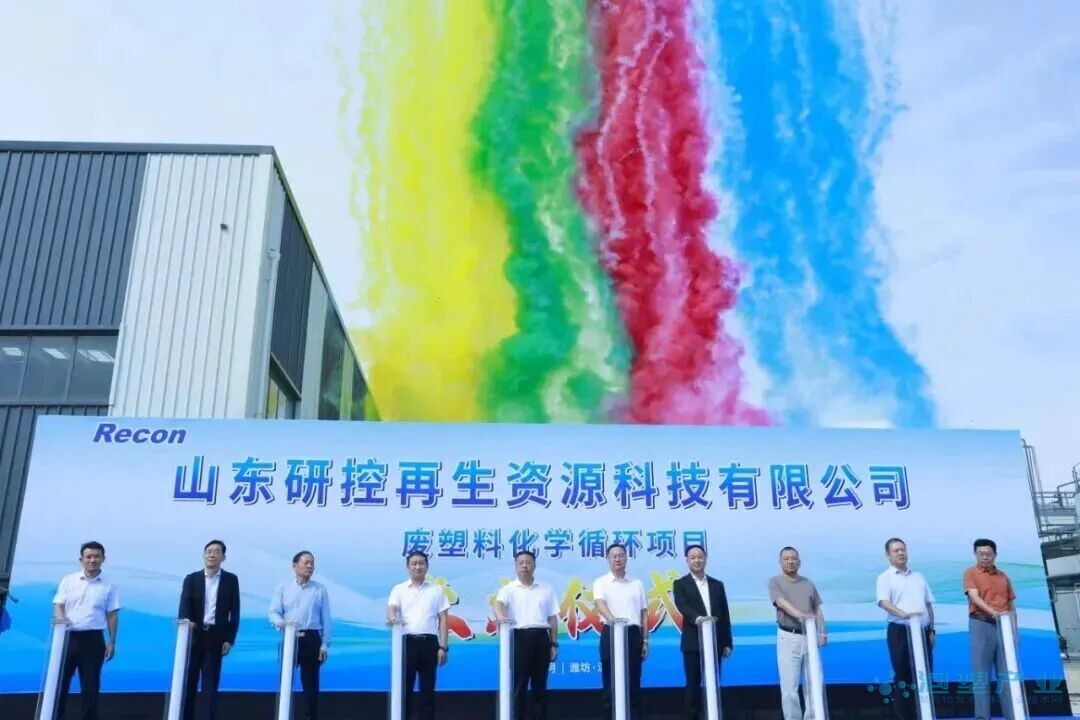
项目落地:6 条化学循环线进入试生产9 月 28 日,山东研控再生资源科技项目设备点火仪式在潍坊滨海化工产业园举行,标志着一二期工程全面建成、进入试生产阶段。
据聚风塑料网报道,该项目总投资 3.55 亿元,占地 48.5 亩,建设 12 个单体、6 条废塑料化学循环生产线,以混合废旧塑料为原料,通过催化热解工艺生产溶剂油产品。项目建成后年处理废塑料 4 万吨,生产溶剂油约 3 万吨,可带动就业 100 人。项目自 2025 年 4 月动工建设,目前综合楼、中心控制室、原料仓库、危废库等单体建筑全部竣工,一二期化工工艺设备安装调试完成,已具备投料试生产条件,并纳入国家鼓励类产业目录。 按公开的年处理量与生产线数量折算,6 条线平均单线日处理能力约 20 吨(以年运行 330 天估算,属折算值,非公告参数)。这个量级落在中小型化学循环装置的区间,与数十万吨级基地化装置的设计逻辑不同:前者靠多点布局就近消化区域废塑料,后者靠规模摊薄单位投资。 工艺坐标:液化法在化学循环中的位置废塑料化学回收按目标产物可分为气化、炭化与液化三条路径。以液体产物为目标的液化工艺是热裂解的主流,也是催化裂解、加氢裂解、共混裂解与超临界水法的主要工艺形态;产物包括蜡油、重油、柴油、汽油、溶剂油与石脑油,各组分占比随裂解方法不同而变化。由于油品市场价值高于合成气与固体炭,液化工艺的经济性优于气化与炭化,这也是它产业化推进最快的原因。 技术代际上,第一代为间歇式热解釜;第二代向连续化与催化深度两个方向拓展,包括管式热裂解、溶剂热裂解(共混裂解)与超临界水热裂解,单线处理能力多为每日 5 至 10 吨级,共同短板是缺乏有效催化剂、裂解与重组无序、易结焦,产物以重油与蜡为主、轻油收率偏低;第三代为催化裂解,在催化剂作用下提高反应选择性与轻组分收率,国内已有企业建成 4 万吨/年催化裂解装置;更进一步的催化裂解烯烃重组法,把废塑料直接转化为乙烯、丙烯与 BTX 单体,被视为闭环程度更高的方向。 研控项目采用催化热解并以溶剂油为目标产物,属于液化法中的油化路线:产物回到燃料与溶剂端,而不是直接回到聚合级单体。 发泡材料的两条回收路径发泡制品的回收难度,一在体积,二在复合。以模塑聚苯乙烯泡沫为例,常见表观密度区间为 10 至 30 kg/m3,同等质量下的体积是实心树脂的数十倍,收集与运输成本先于再生成本成为瓶颈。因此无论走哪条路线,减容与密实化(热熔减容、冷压、破碎密实)都是第一步。 物理回收适用于材质单一、洁净度高的废料:分选、破碎、热熔减容后重新造粒,分子量保留较好,能耗与投资低,再生粒子可直接回到发泡级或改性料体系。这条路线对聚苯乙烯发泡包装、聚乙烯发泡缓冲件与挤塑板边角料是现实选择。 化学回收适用于混合、复合、污染严重的废料:家电缓冲包装与外壳的复合件、多层复合膜、含涂层与阻燃剂的制品,物理回收后性能衰减明显,只能进入化学循环。对聚烯烃、聚苯乙烯类废料,主流是热解与催化裂解,产物为油品或单体;对聚氨酯软泡与硬泡,主流则是醇解、氨解等解聚路线,把氨基甲酸酯键断开、回收多元醇,与热解油化路线在化学原理上并不相同。 两条路线不是替代关系,而是按废料品质分工:物理回收优先保住材料等级,化学回收兜住无法分选的混合流。 政策与产业节奏政策端,国家发展改革委 2021 年印发的《“十四五”循环经济发展规划》(发改环资〔2021〕969 号)已部署塑料污染全链条治理专项行动,提出加强塑料垃圾分类回收和再生利用。2026 年 7 月,国家发展改革委有关负责同志就《循环经济发展“十五五”规划》答记者问时给出的数据是:2025 年我国主要再生资源回收利用量超过 4.1 亿吨,资源循环利用产业产值达到 5 万亿元、年均增速保持在 10% 左右,大宗固体废弃物综合利用率超过 60%。 对发泡行业而言,这个节奏意味着两件事:其一,废塑料化学循环的产能扩张会抬高混合废塑料的收购价,物理回收企业的原料成本随之抬升;其二,发泡制品的合规压力从“可回收设计”前移到可追溯的再生含量,客户对再生料掺混比例与来源证明的要求,可能比价格更早成为门槛。 结语一套 4 万吨/年的催化热解装置点火,本身不会立刻改变发泡材料的回收格局,但它标记了区域废塑料流向的新去处。发泡企业的现实选择仍然是先把减容与分选做扎实、把物理回收路径跑通,再把无法分选的混合流交给化学循环——两条路径各司其职,闭环才谈得上成立。 本文项目数据引自聚风塑料网公开报道,工艺代际划分与产物说明引自废塑料化学回收技术报告,政策数据引自国家发展改革委答记者问;行业分析部分为本站编辑部整理。 免责声明:部分资料来源于网络,转载的目的在于传递更多信息及分享,并不意味着赞同其观点或证实其真实性,也不构成其他建议。仅提供交流平台,不为其版权负责。如涉及侵权,请联系我们及时修改或删除。邮箱:polyreduct@126.com |